ביצועים של חישול טיטניום GR5 תחת לחיצה הידראולית ותהליך חישול פטיש פרזול
הַקדָמָה
לסגסוגת טיטניום GR5 יש תכונות מקיפות טובות וניתן להשתמש בה בתחומי תעופה וחלל, פטרוכימיה, הנדסה ימית, תחבורה ועוד. עם ההתפתחות המהירה של תעשיית התעופה והחלל של סין, הביקוש לפרזול סגסוגת טיטניום GR5 גובר גם הוא. לכן, מחקר על פרזול סגסוגת טיטניום GR5 הוא בעל משמעות רבה.
פרזול היא טכנולוגיית עיבוד מיוחדת שיכולה לשפר משמעותית את החוזק והקשיחות של חומרי מתכת. יש לו את היתרונות של יעילות ייצור גבוהה, עלות ייצור נמוכה ואיכות מוצר טובה. עם ההתפתחות וההתקדמות של טכנולוגיית הפרזול, גם טכנולוגיית הפרזול מתפתחת ללא הרף. ושלמות.

בשנים האחרונות, פרזול סגסוגת טיטניום נעשה שימוש נרחב יותר ויותר בתחום התעופה והחלל, ודרישות הביצועים שלהם הפכו גבוהות יותר ויותר. אופן הכנת פרזול מסגסוגת טיטניום GR5 באיכות גבוהה ובעל ביצועים גבוהים הפכה לבעיה דחופה בתחום התעופה והחלל.
תהליך ייצור של פרזול מסגסוגת טיטניום
סגסוגת טיטניום היא חומר מתכת בעל תכונות מקיפות מצוינות. בשל הצפיפות הנמוכה שלו, החוזק הספציפי הגבוה ועמידותו בפני קורוזיה טובה, הוא נמצא בשימוש נרחב בתעופה וחלל, הנדסה ימית ותחומים אחרים. כיום, תהליכי הייצור של סגסוגות טיטניום כוללים בעיקר פרזול ויציקה, מתוכם הפרזול מתחלק לפרזול קר ופרזול חם.
פרזול קר משתמש בפטיש פרזול כדי להכות אנכית בפרזול מסגסוגת טיטניום בטמפרטורת החדר, מה שגורם למתכת לזרום לאט ואחיד לאורך הפרזול, כדי ליצור מבנה מיקרו אחיד בתוך הפרזול. היתרונות של פרזול קר הם ציוד פשוט, טווח טמפרטורות פרזול רחב, מתאים לייצור המוני ועלות ייצור נמוכה; החסרונות הם תהליך חישול מורכב, עמידות גבוהה לדפורמציה וזמן חישול ארוך.
פרזול חם מתייחס להיווצרות של מספר רב של פגמים מיקרו-מבנה ומבניים, כגון מרטנזיט, פריט וכו', בתוך הזיוף באמצעות שחול חם, פרזול איזותרמי, נורמליזציה איזותרמית ותהליכים נוספים. היתרונות של פרזול חם הם ציוד פשוט ויכולת לעמוד בכוחות דפורמציה גדולים וטמפרטורות דפורמציה; החסרונות הם מחזורי ייצור ארוכים ויעילות ייצור נמוכה.
במהלך תהליך החישול של סגסוגת טיטניום GR5, בגלל שמקדם ההתפשטות התרמית שלו שונה מחומרי מתכת מסורתיים, יש לו טווח טמפרטורות חישול רחב ותכונות עיבוד חם טובות.
לכן, פרזול מסגסוגת טיטניום GR5 מיוצרים בדרך כלל על ידי חישול. על מנת להבטיח את האיכות של פרזול סגסוגת טיטניום GR5, הם בדרך כלל מחוממים לטווח טמפרטורת תהליך לפני חישול באמצעות מכבש.

עבור חישול חם של סגסוגות טיטניום, קיימות כיום שתי שיטות עיקריות: האחת היא להכניס את החלק המחושל לתוך תנור החימום ולחמם אותו לטמפרטורת התהליך לפני הזיוף; השני הוא לזייף בחום את סגסוגת הטיטניום באמצעות חישול קוביות חמות. ביניהם, פרזול תבנית חם מתייחס לשיטה שבה סגסוגת טיטניום שחוממה לטמפרטורת התהליך מוכנסת לתבנית ונוצרת דרך התבנית.
היתרונות של חישול למות חמות הם התנגדות דפורמציה קטנה ועיוות אחיד, אשר יכול להפחית פגמים פנימיים של חישול ולשפר את האיכות והביצועים של חישול; החיסרון הוא שזה דורש דיוק ממדי גבוה ודיוק צורה של חישולים.
ישנן שלוש שיטות עיקריות של חישול מתכת חמה של סגסוגות טיטניום: האחת היא חישול מתמשך, המשתמשת במכונות לזיוף מתמשך של חישול, שהיא גם השיטה הנפוצה ביותר כיום; השני הוא פרזול חצי רציף, כלומר החישולים מסתובבים בתבנית, אך הם אינם יכולים. מבצעים פרזול רציף; השלישי הוא פרזול חופשי, כלומר לא מבוצע סיבוב במהלך תהליך הזיוף, אלא ניתן לכופף את הזיוף.
תצפית וניתוח ארגוניים
בהתבוננות במבנה המטאלוגרפי של פרזול סגסוגת טיטניום GR5, ניתן לראות שמבנה המחסום לאחר החישול הוא מרטנזיט עמודי כמעט עגול + כמות קטנה של אוסטניט שמור, בעוד שמבנה הפרזול הוא מרטנזיט עמודי כמעט עגול + כמות קטנה של אוסטניט שמור. יש הבדל ברור בין שני הגופים, ולריק יש התכווצות רוחבית גדולה לאחר חישול, וכתוצאה מכך הבדל בגודל הרוחבי של הפרזול.
במהלך תהליך החישול, בשל הטמפרטורה הגבוהה של המכבש ההידראולי, הסגסוגת בטמפרטורה גבוהה מחוממת במהירות למעל 1000 מעלות, מה שגורם למהירות חימום מוגזמת של חישול, כיבוי לא מספיק וחמצון פני השטח.
במקביל, טמפרטורת חישול מוגזמת מובילה גם לעיוות מוגזם במהלך תהליך החישול של העיתונות ההידראולית, וחמצון ושחרור מתרחשים במהלך החימום שלאחר מכן. שתי הסיבות הללו מובילות להבדלים גדולים בממדים הרוחביים של פרזול.
ניתוח מבנה המיקרו של הפרזולים מראה שקצב הקירור בתהליך הפרזול גדול יחסית, בעוד שקצב הקירור של הריק לאחר פרזול מכונה הידראולי קטן יחסית. עליית הטמפרטורה המוגזמת במהלך תהליך הפרזול גורמת להבדלים גדולים במידות הרוחביות של הפרזולים. במקביל, בתהליך הפרזול גדלים גם גרגירי הפרזול בדרגות שונות.
בשל קצב הקירור המהיר של הריק לאחר החישול, גודל הגרגר של הפרזול שונה מאוד. גודל הגרגר של הפרזול במהלך תהליך החישול גדול משמעותית מגודל הגרגר של הריק לאחר חישול במכונה הידראולית; המיקרו-מבנה שנוצר במהלך תהליך הזיוף הוא בעיקר כמעט מעגלי ועמודי. מרטנסיט + כמות קטנה של אוסטניט שמור; במהלך תהליך החישול, גרגירי החישול גסים ומפוזרים בצורה לא אחידה.
בשל טמפרטורת החישול הגבוהה, לסגסוגת הטיטניום GR5 חוזק וקשיות גבוהים בטמפרטורת החדר, בעוד שטמפרטורת הפרזול נמוכה מדי, וכתוצאה מכך יכולת דפורמציה פלסטית לא מספקת, כיבוי וחמצון לא מספיקים.
בנוסף, בשל טמפרטורת החימום הגבוהה של המכבש ההידראולי, מתרחשת חמצון במהלך חישול, ואבנית תחמוצת מופיעה על פני השטח של הריק המחושל הסופי.
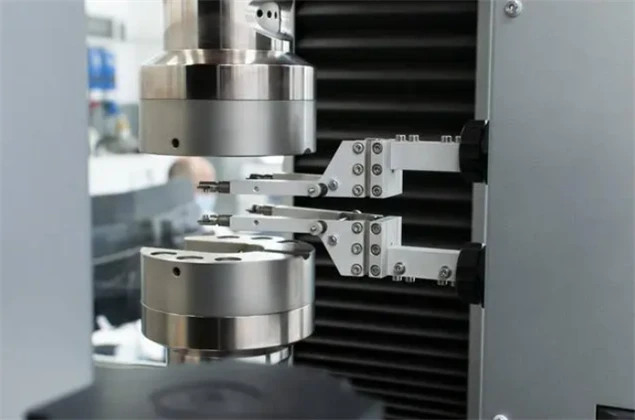
ניסוי תכונת מתיחה
תכונות המתיחה בטמפרטורת החדר של סגסוגת טיטניום GR5 מושפעות מגורמים רבים, כולל הרכב הסגסוגת, גודל הגרגיר, קצב המתח, מידת העיוות וכו'.
קודם כל, הקוטר של פרזול קטן בדרך כלל מזה של ברים מגולגלים חמים. טמפרטורת העיוות נמוכה יותר במהלך חימום חישול, וקשה לשלוט במידת העיוות במהלך תהליך העיוות. לכן, תכונות המתיחה של פרזול מושפעות מאוד מחומר הבסיס ומתהליך הפרזול. באותם תנאים, תכונות המתיחה של סגסוגת טיטניום GR5 המחושלת על ידי לחיצה הידראולית טובה יותר מאלו המחושלות על ידי פטיש פרזול, אך קיימת בעיה מרכזית במהלך חישול פטיש חישול - עיוות דחיסה חמה.
מכיוון שיש מידה מסוימת של חימום וקירור במהלך תהליך החישול של המכבש ההידראולי, ניתן לשלוט טוב יותר על טמפרטורת העיוות וקצב העיוות במהלך טיפול בחום, ובכך להבטיח פלסטיות גבוהה יותר. בשל טמפרטורת החימום הנמוכה יותר וקצב הקירור המהיר יותר במהלך חישול פטיש חישול, הפלסטיות של פרזול אינה טובה כמו זו של פרזול עיתונות הידראולי.
באותם תנאים, פרזול יכול לשפר משמעותית את תכונות המתיחה של סגסוגת טיטניום GR5 יותר מאשר פרזול בפטיש. עבור פרזול סגסוגת טיטניום GR5 מאותו מפרט, תכונות המתיחה של חישול עיתונות הידראולי טובות יותר מאלו של חישול פטיש; באותם תנאים, חישול פטיש יכול לשפר באופן משמעותי את תכונות המתיחה של סגסוגת טיטניום GR5 מאשר חישול עיתונות הידראולית.
כאשר חוזק התפוקה זהה, תכונות המתיחה לאחר החישול של סגסוגת טיטניום GR5 המחושלת על ידי לחיצה הידראולית טובה יותר מאלה של סגסוגת טיטניום GR5 המחושלת על ידי פטיש חישול. הסיבה לכך היא שלפרזול עיתונות הידראולי יש מתח שיורי פנימי קטן עקב גורמים כמו דפורמציה קטנה, טמפרטורת דפורמציה נמוכה וקצב דפורמציה איטי; ותכונות המתיחה של סגסוגת טיטניום GR5 המחושלת על ידי פטיש חישול לאחר חישול טובות מאלה לאחר חישול על ידי לחיצה הידראולית.
הסיבה לכך היא שבעת פרזול עם פטיש פרזול, נוצר לחץ שיורי גדול במהלך תהליכי הפרזול והפטיש, מה שגורם למתח מתיחה גדול בתוך החומר, וכתוצאה מכך לעיוות פלסטי גדול של החומר; בעוד בעת פרזול במכבש הידראולי, במהלך תהליך הפרזול המתכת במצב זרימה חופשית ואין מתח שיורי בתוך החומר, ובכך מובטחת מידת העיוות הפלסטי של החומר.
ניתוח תוצאות ביצועי בדיקה מכנית
ערך החוזק וההתארכות של דגימת סגסוגת טיטניום GR5 לאחר חישול עם מכבש הידראולי גדולים יותר מאלה לאחר חישול עם פטיש פרזול. הסיבה לכך היא שמספר רב של יסודות טומאה מיוצרים בתוך הפרזול במהלך תהליך החישול, ונוכחותם של יסודות טומאה אלו גורמת לסגסוגת הטיטניום GR5 לעבור דפורמציה. התגבשות קשה.
במהלך תהליך הגלגול, עקב לחץ הגלגול הגדול, תופעת ריכוז הלחץ ברורה. חלק מהאלמנטים הטומאה מוחלצים לתוך החלק הפנימי של סגסוגת הטיטניום GR5 ויוצרים שלב גס עשיר ב-Ti על גבולות התבואה, מה שגורם להפקת כמות גדולה של אנרגיה בתוך הפרזול. הנקעים והמקומות הפנויים מספקים תנאים לעיוות נוסף של סגסוגת טיטניום GR5.
ערך החוזק של דגימת סגסוגת טיטניום GR5 לאחר פרזול עם פטיש פרזול נמוך מזה של הדגימה לאחר פרזול במכבש הידראולי. הסיבה לכך היא שמספר רב של נקעים ומקומות פנויים נוצרים בתוך הפרזול במהלך תהליך חישול הפטיש, ונוצרים חלקיקים קטנים על גבולות התבואה. השלב העשיר ב-Ti גורם להתגבשות ברורה של סגסוגת טיטניום GR5.
ניתן לראות כי מאפייני השבר של דגימת סגסוגת טיטניום GR5 לאחר חישול עם פטיש פרזול הם: שבר רקיע בעיקר, בתוספת שבר שביר מקומי.
זה נובע מלחץ החישול הגבוה בתהליך חישול הפטיש, הגורם לחלק מהאלמנטים הטומאה ליצור פאזות גסות עשירות ב-Ti על גבולות התבואה. במקביל, נוצרים מספר רב של נקעים ומקומות פנויים במהלך תהליך חישול הפטיש, מה שגורם לשינויים ברורים בסגסוגת הטיטניום GR5. תופעת התגבשות מחדש.
בשל טמפרטורת החישול הנמוכה ומהירות החישול המהירה במהלך חישול הפטיש, נוצרים מספר רב של מקורות סדקים, נקבוביות ואלמנטים פגומים אחרים בתוך החומר, וכתוצאה מכך נוצרים התגבשות ברורה של סגסוגת טיטניום GR5.
סיכויי יישום וכיוון פיתוח
סגסוגת טיטניום GR5 נמצאת בשימוש נרחב בתעופה וחלל, ציוד רפואי, תחבורה ותחומים אחרים בשל התכונות המקיפות המצוינות שלה. במיוחד בתחום התעופה והחלל, סגסוגת טיטניום GR5 הפכה לחומר העיקרי.
לסגסוגת טיטניום GR5 יש את היתרונות של צפיפות נמוכה, חוזק ספציפי גבוה וקשיחות ספציפית, עמידות בטמפרטורה גבוהה ועמידות בפני קורוזיה. הוא נמצא בשימוש נרחב בייצור חלקי מבנה מרכזיים כגון רוטורים של מטוסים, זנבות, מסגרות חיזוק לגוף המטוס, ומיכלי דלק ראשיים ומכלי עזר.
מכיוון שלסגסוגת טיטניום GR5 יש חוזק ופלסטיות גדולים יותר בטמפרטורת החדר, נדרש טיפול בתמיסה במהלך חישול כדי לשפר את תכונותיו. עם זאת, המבנה של סגסוגת טיטניום GR5 יתפזר באופן לא אחיד במהלך תהליך החישול, ויווצר שלב גס במהלך תהליך הקירור, וכתוצאה מכך הפחתה בתכונות המכניות של הסגסוגת.
על מנת לשפר את מבנה החישול של סגסוגת טיטניום GR5, קיימות כיום שתי שיטות נפוצות: האחת היא ביצוע טיפול בתמיסה מוצקה לפני חישול, כגון חישול לחיצה חמה בלחיצה הידראולית; השני הוא ביצוע טיפול בתמיסה מוצקה במהלך תהליך החישול, כגון חישול פטיש.
בייצור בפועל, בשל הציוד המורכב של תהליך חישול הפטיש, התפעול הקשה ועלות הייצור הגבוהה, חישול קוביות חמות בלחיצה הידראולית היא כיום תהליך נפוץ יותר.
בהשוואה לחישול קוביות חמות בלחיצה הידראולית, איכות פני השטח של חישול פטישים שופרה מאוד, הגרגירים עדינים ואחידים יותר, וניתן להשתמש במות חישול מות בקוטר גדול לייצור. עם זאת, יעילות הייצור של פרזול פטישי פרזול נמוכה ועלות הייצור גבוהה. זה לא החליף לחלוטין את תהליך חישול המות החם של העיתונות ההידראולית.
בעתיד, עם התפתחות טכנולוגיית פרזול פטיש פרזול והמחקר על טכנולוגיית וציוד פרזול, ניתן לחזות כי יעילות הייצור ואיכות פרזול פטישים ישתפרו במידה ניכרת.
בייצור בפועל, מכיוון שכמות גדולה של חום, כוח ועומס פגיעה תיווצר במהלך תהליך החישול, יש צורך לחקור את השפעתו של פרזול איזותרמי על המבנה, התכונות המכניות והחיים המכניים של פרזול באמצעות ניסויי הדמיה תרמית, וכן להשיג פרמטרים מתאימים לתהליך כדי להבטיח איכות חישולים.
בשל יעילות הייצור הגבוהה ודרישות הציוד הנמוכות של תהליך חישול פטיש החישול, בעתיד נוכל לנסות להשתמש בפרזול של פטיש חישול לייצור חלקי מבנה מרכזיים בתעופה וחלל ובתחומים אחרים, כגון זנבות מטוסים, מיכלי דלק ראשיים ומכלי עזר, מסגרות חיזוק גוף וחלקים מבניים מרכזיים אחרים. לחלק מהפרזולים הגדולים בתחום האזרחי הכללי, בשל גודלם הגדול, קשה לייצר אותם בתהליך פרזול פטיש פרזול.
דעתו של המחבר
עם התפתחות התעשייה האווירית של ארצי, דרישות האיכות של פרזול מסגסוגת טיטניום הולכות וגדלות, ותהליך הפרזול הוא גם אחד הגורמים החשובים המשפיעים על איכות הפרזול.
אולם עם התפתחותם של מכבשים הידראוליים ופטישי פרזול בארצנו, היישומים שלהם הופכים נפוצים יותר ויותר. עם זאת, מכיוון שמחיר פטישי הפרזול גבוה יחסית ותהליך הפרזול מורכב, רוב חברות התעופה והחלל המקומיות מעדיפות לבחור במכבשים הידראוליים להשלמת מוצרים. ייצור, אך עם הגידול במספר המכבשים ההידראוליים, השתפרו מאוד גם תהליך הפרזול ואיכותו.
יחד עם זאת, מכיוון שניתן להתאים את פרמטרי הפרזול בהתאם לצרכים במהלך תהליך הפרזול, תהליך הפרזול הופך יותר ויותר גמיש. עם זאת, נכון לעכשיו, הטכנולוגיה והציוד ההידראולי המקומי של סין אינם יכולים לעמוד במלואו בדרישות הפרזול בתחום התעופה והחלל. לכן, התפתחות תחום התעופה והחלל מחייבת חישול הביקוש לטכנולוגיה גם יגדל.
הפניות
1. Yao Weidong: מחקר על תהליך החישול ותכונות המיקרו של פרזול סגסוגת טיטניום GR5. "Journal of Beijing University of Aeronautics and Astronautics", 2017,18 (01): 1036-1037.
2. He Xiaolin: מחקר על התנהגות העבודה החמה של פרזול מסגסוגת טיטניום במהלך תהליך החישול. "חישול סין", 2015 (11): 59-60.
3. Wei Guoli: המצב הנוכחי ומגמת הפיתוח של ייצור פרזול סגסוגת טיטניום בקנה מידה גדול בארצי. "טכנולוגיה להגנה על חומרים", 2018 (05): 23-26.